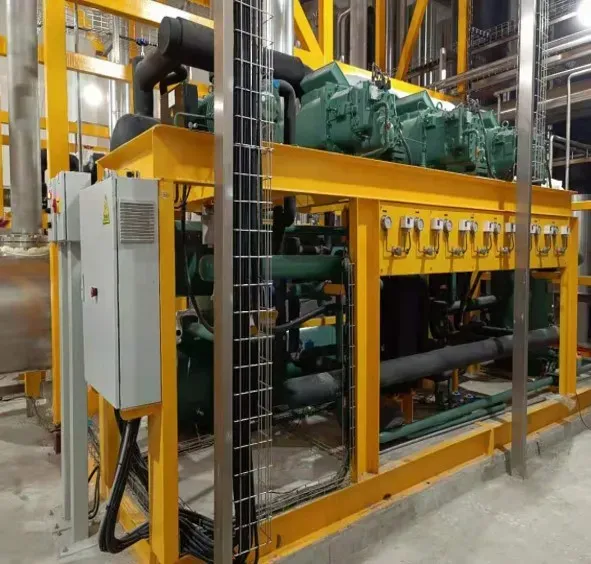
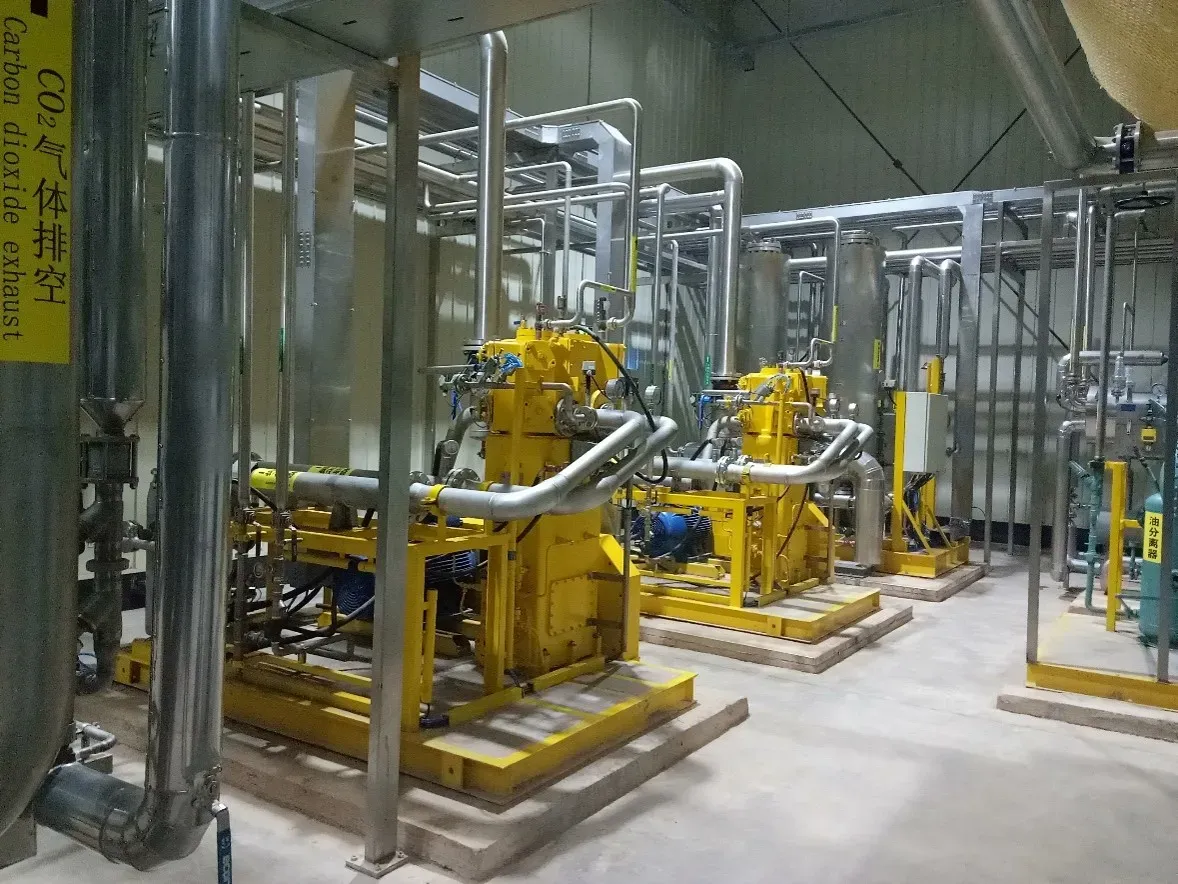
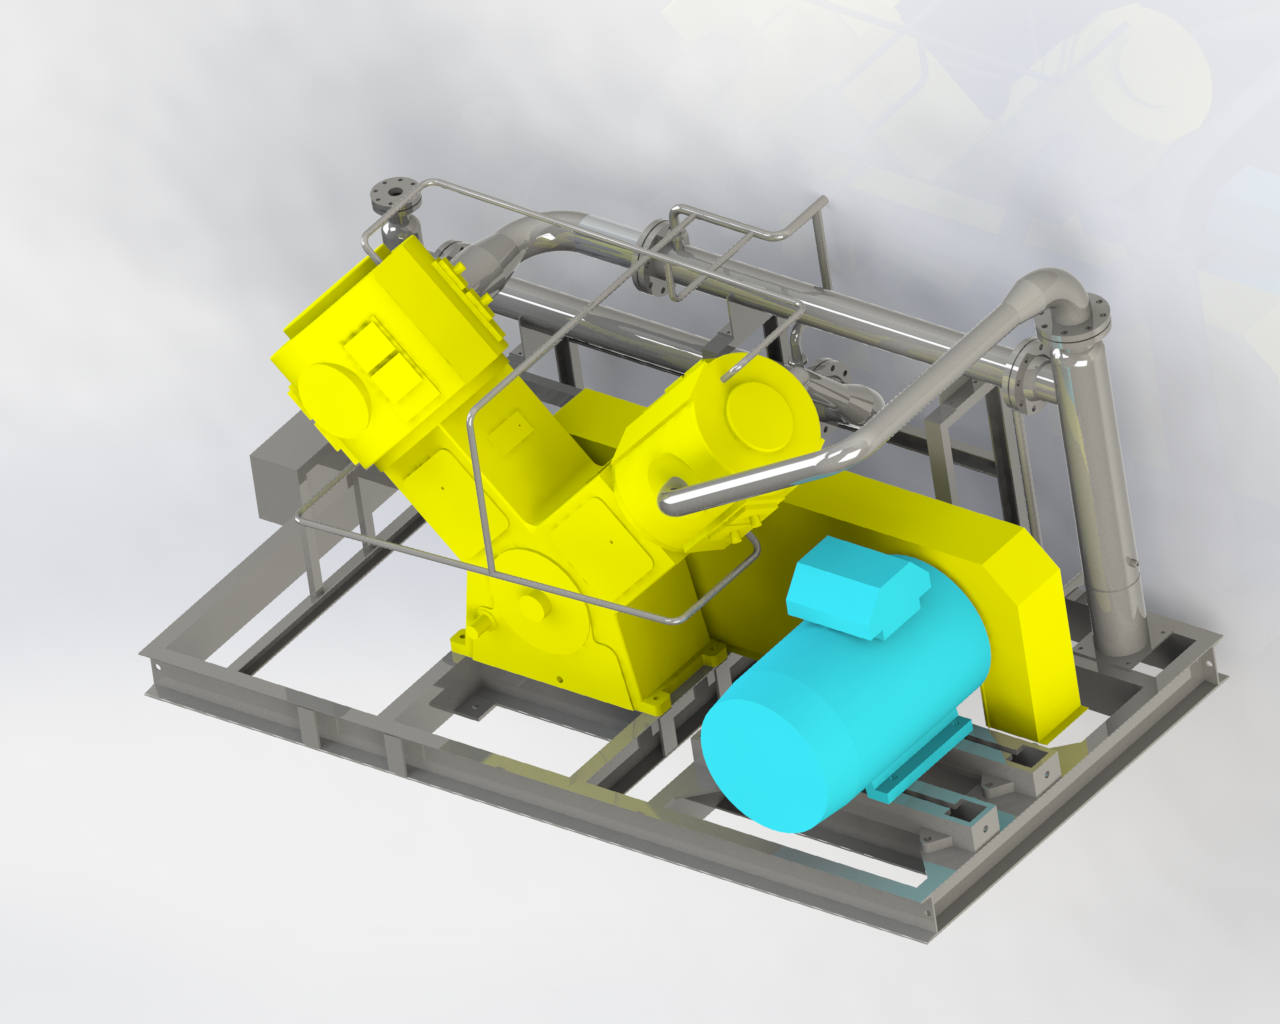
Étape principale de surpression
Le CO₂ récupéré pénètre normalement dans l’installation de récupération à une pression relativement faible. Avant de pouvoir subir un séchage poussé, une purification et une liquéfaction, sa pression doit être portée à un niveau de fonctionnement adapté.
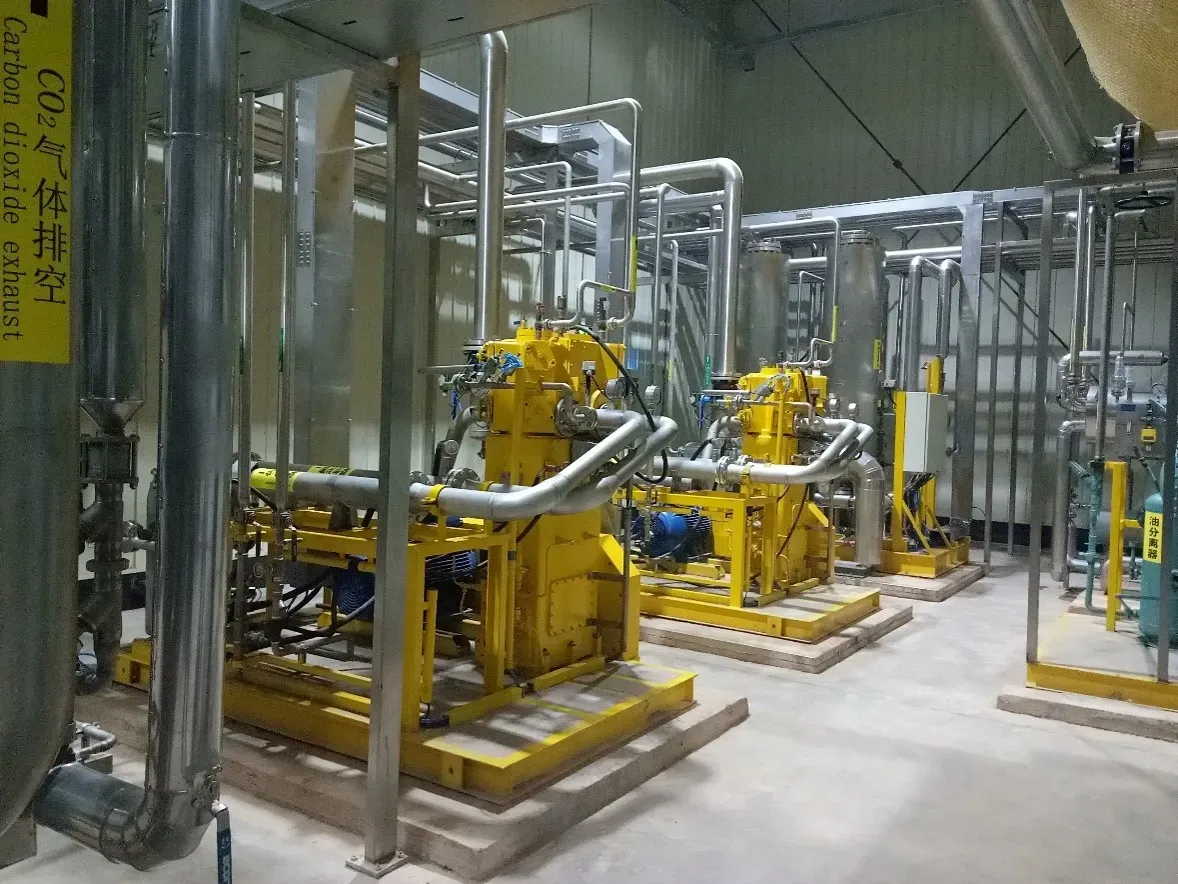
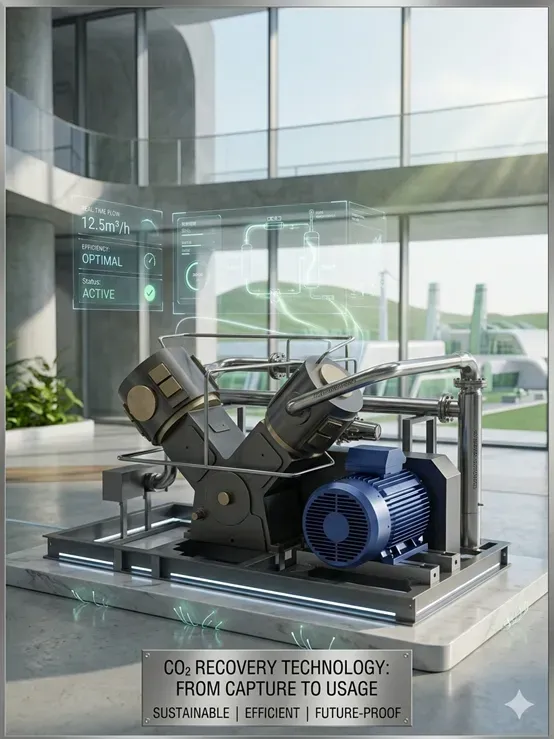
L’unité de compresseur de CO₂ assure cette fonction essentielle.
La compression n’est pas une simple opération mécanique. Elle influe sur la température, le comportement de phase, la teneur en humidité et la consommation énergétique de l’ensemble du procédé en aval.
C’est pourquoi YTC considère le compresseur comme une unité de procédé intégrée au sein du système de récupération de CO₂.
Compression selon les exigences du procédé
Le taux de compression requis dépend du gaz source et des conditions finales de liquéfaction.
Les paramètres de conception clés incluent :
• Pression d’entrée du CO₂
• Pression de sortie du CO₂
• Débit gazeux
• Température du gaz
• Concentration en CO₂
• Teneur en humidité
• Production requise de CO₂ liquide
• Heures de fonctionnement
• Conditions de liquéfaction en aval
La configuration du compresseur est choisie en fonction de ces paramètres, au lieu d’utiliser une configuration standard unique pour tous les projets.
Compression à plusieurs étages
Lorsqu’un taux de pression élevé est nécessaire, on peut recourir à une compression à plusieurs étages.
La température du gaz augmente au cours de la compression. Un refroidissement inter‑étages abaisse la température du gaz avant son entrée dans l’étage de compression suivant.
L’humidité condensée peut alors être séparée entre les étages.
Cette disposition améliore le rendement de la compression et évite qu’une humidité excessive ne soit entraînée dans le sécheur par adsorption situé en aval.
Conditionnement du gaz en amont
La fiabilité du compresseur se joue avant même le compresseur lui‑même.
Le CO₂ brut issu de fermentation peut contenir de la mousse et des liquides entraînés. Le système de lavage anti‑mousse assure donc une fonction de protection importante.
En éliminant les liquides libres et la mousse avant la compression, le système de prétraitement amont contribue à maintenir des conditions de fonctionnement du compresseur plus stables.
Cela illustre un principe majeur de la conception des systèmes YTC : le compresseur est conçu conjointement avec le système de prétraitement du gaz, et non traité comme une machine isolée.
Refroidissement inter‑étages et évacuation des condensats
Le refroidissement après compression peut provoquer la séparation de l’eau et d’autres composants condensables du gaz.
Le procédé peut donc intégrer des refroidisseurs inter‑étages et des séparateurs gaz‑liquide.
L’évacuation des condensats à ce stade réduit la charge d’humidité supportée par le sécheur par adsorption.
Elle améliore également le rendement global de la chaîne de purification.
Rendement du compresseur
La compression est l’une des opérations les plus consommatrices d’énergie dans une installation de récupération de CO₂.
Le choix de la capacité du compresseur, du nombre d’étages, du taux de compression et de la configuration de refroidissement a donc une influence directe sur les coûts d’exploitation de l’installation.
L’approche d’ingénierie de YTC prend en compte les performances du compresseur tout au long du flux de procédé complet, y compris les exigences ultérieures de séchage et de liquéfaction.
L’objectif est d’atteindre la pression requise tout en garantissant un fonctionnement stable et une consommation énergétique raisonnable.
Commande automatique et protection
L’unité de compresseur peut être intégrée au système DCS centralisé.
Des capteurs de pression et de température fournissent des informations continues sur les conditions de fonctionnement du compresseur.
Le système de commande gère les séquences de démarrage et d’arrêt et déclenche des alarmes en cas d’anomalies.
Selon la configuration du projet, les fonctions de protection peuvent inclure la surpression de refoulement, les températures anormales, la dépression d’aspiration et d’autres états critiques.
Adaptation à différentes matières premières
La section compresseur peut fonctionner dans des conditions très variables selon l’origine du CO₂.
Le CO₂ issu de fermentation demande généralement un contrôle rigoureux de l’humidité et des contaminants organiques.
La récupération à partir de gaz de combustion peut nécessiter une purification amont plus poussée.
Les applications sur gaz naturel et gaz de procédé peuvent imposer une attention particulière à la teneur en hydrocarbures et à d’autres composants traces.
Le compresseur doit donc être sélectionné après analyse de la composition réelle du gaz.
Raccordement à la purification en aval
Après compression, le CO₂ est dirigé vers la section d’adsorption et de séchage.
Une pression plus élevée crée des conditions favorables pour les étapes de purification et de liquéfaction ultérieures.
Le compresseur constitue donc la transition entre la récupération du gaz brut et le traitement du CO₂ à haute pression.
Fabrication et ingénierie intégrées YTC
Sur son site officiel, YTC présente ses activités comme couvrant la fabrication et l’ingénierie d’équipements de traitement et de récupération du CO₂, avec des capacités autonomes de conception, fabrication, montage et mise en service. La gamme de projets publiée s’étend d’environ 80 kg/h à 20 000 kg/h.
Cette capacité intégrée permet d’adapter l’unité de compresseur à l’ensemble de l’installation, au lieu de la concevoir de manière indépendante.
Compression fiable pour la production de CO₂ liquide
Un compresseur fiable fournit la base de pression nécessaire au procédé en aval.
Associé à un lavage, un séchage, une purification et une réfrigération performants, l’unité de compresseur de CO₂ permet au gaz récupéré d’être converti efficacement en CO₂ liquide de haute pureté.